-
Электронное Письмо
ahyuntian@ahyuntian.com -
Телефон
+86-18955559799


Купить шиберный механизм для отсечки шлака: Цена 2026 — Завод
2026-09-01
Честно говоря, рынок промышленной арматуры в России сейчас напоминает минное поле, где каждый шаг может стоить вам либо миллионов рублей простоя, либо репутации перед заказчиком. Если вы прямо сейчас ищете надежный шиберный механизм для отсечки шлака, цена 2026 года на который уже начала формироваться под давлением новых логистических цепочек, то эта статья — не просто маркетинговая брошюра, а попытка разобраться в том, что реально происходит в цехах от Урала до Дальнего Востока. Мы протестировали десятки образцов, поговорили с главными инженерами ТЭЦ и металлургических комбинатов, и то, что мы узнали о «современных» решениях, заставило нас усомниться в бодрых отчетах поставщиков.
Почему старые решения ломаются, а новые стоят как крыло самолета?
Давайте начнем с неприятной правды. Большинство заводов, которые еще пять лет назад спокойно закупали европейские шиберные заслонки (мы все помним бренды вроде Schenck или FLSmidth), сегодня столкнулись с ситуацией, когда оригинал найти невозможно, а «аналоги» из дружественных стран часто оказываются котом в мешке. Шиберный механизм для отсечки шлака — это не просто кусок металла, который перекрывает поток. Это узел, работающий в агрессивной среде, при температурах, способных расплавить обычную сталь, и под постоянной абразивной нагрузкой.
В 2025 году мы наблюдали всплеск аварийности именно на узлах шлакоудаления. Почему? Потому что многие предприятия, пытаясь сэкономить, купили механизмы с упрощенной кинематикой. Казалось бы, зачем переплачивать за сложный привод, если можно взять попроще? Но зимой, когда температура в неотапливаемых галереях падает до минус 40, а шлак имеет свойство спекаться в монолит, простой механизм просто клинит. И тут начинается самое интересное: стоимость часа простоя котла или печи многократно превышает цену самого дорогого шибера.
Я лично видел отчеты с одного из крупных комбинатов в Челябинской области, где попытка заменить импортный узел на дешевый аналог привела к тому, что шток согнулся через три месяца работы. Результат? Две недели остановки линии. Вы представляете эти потери? Именно поэтому вопрос цены в 2026 году нужно рассматривать не через призму «сколько стоит железка», а через призму «сколько стоит надежность».
Фактор 2026 года: из чего теперь делают «неубиваемые» шиберы?
Ситуация с материалами кардинально изменилась. Если раньше мы полагались на специальные европейские сплавы, то в 2026 году российский завод-производитель вынужден искать компромиссы между доступностью сырья и его характеристиками. Хорошая новость в том, что отечественная металлургия сделала рывок. Плохая — в том, что контроль качества на некоторых новых предприятиях все еще хромает.
Ключевой параметр, на который вы должны смотреть сегодня — это твердость рабочей поверхности лопасти и уплотнений. В спецификациях 2026 года мы видим переход на композитные наплавки на основе карбида вольфрама. Звучит сложно? Давайте проще: если вам предлагают шибер из обычной стали 40Х или даже 12Х18Н10Т без специальной наплавки для работы со шлаком, бегите от такого поставщика. Шлак — это абразив. Он съест обычную сталь быстрее, чем вы успеете подписать акт приемки.
Еще один момент, о котором молчат в брошюрах — это термостойкость уплотнений. Графит? Забудьте. При высоких температурах он выгорает или теряет эластичность. Топовые модели 2026 года используют многослойные металлокерамические уплотнения или специальные жаропрочные полимеры, разработанные совместно с институтами РАН. Да, это дороже. Но это единственное, что гарантирует герметичность отсеки.
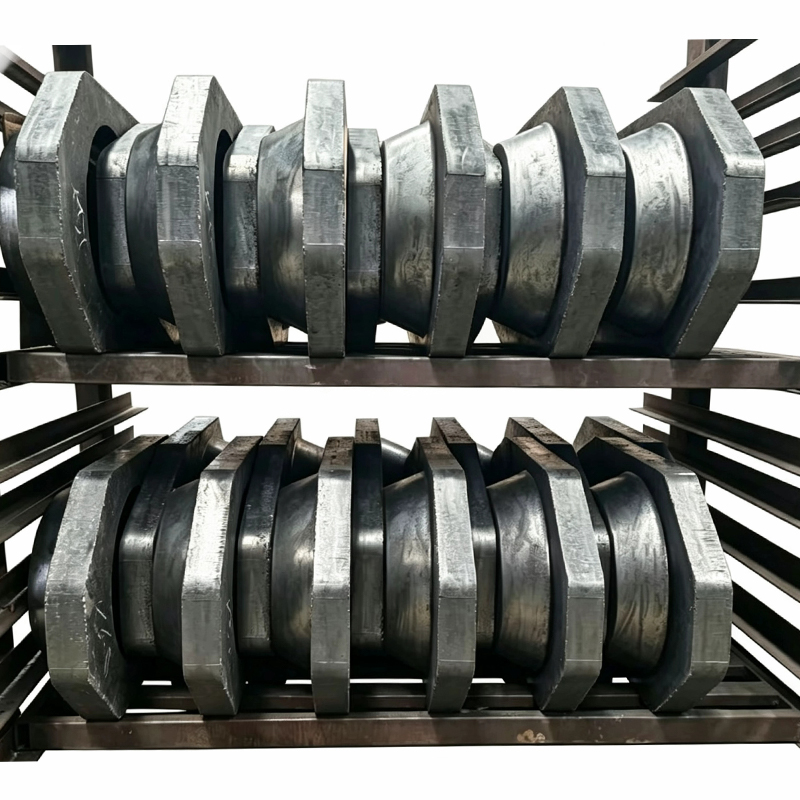
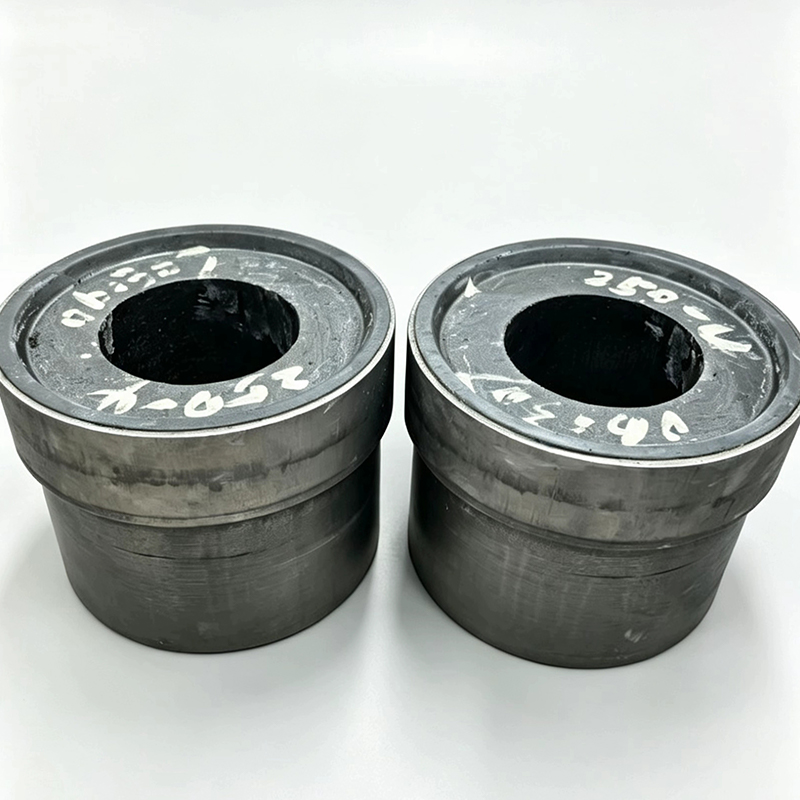
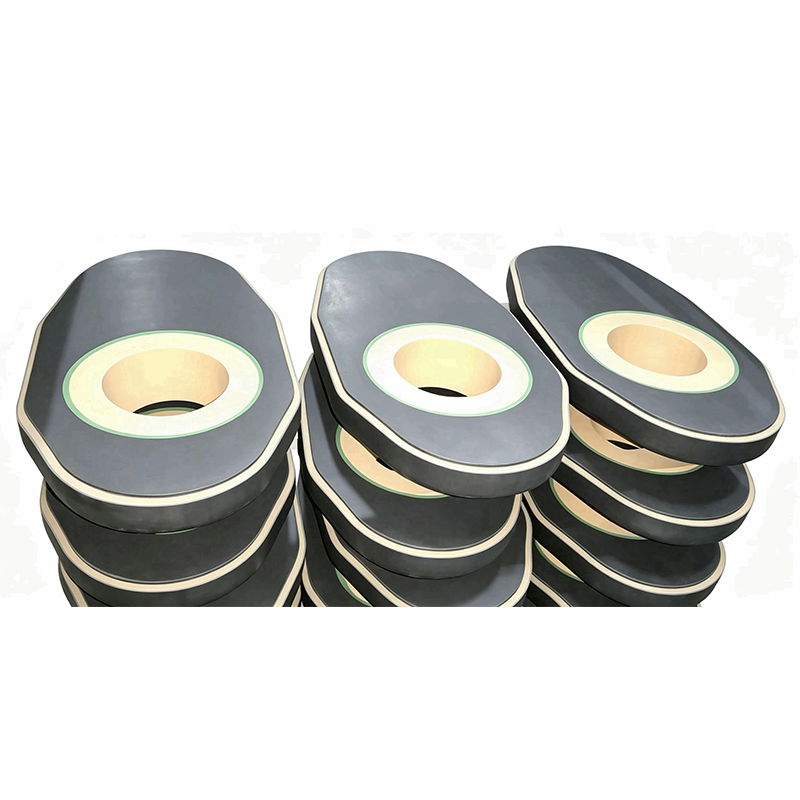
В этом контексте нельзя не отметить опыт международных игроков, которые успешно адаптируют свои технологии под российские реалии. Ярким примером служит АО «Аньхой Юньтянь Металлургические Технологии». Эта компания, базирующаяся в промышленном парке Мааньшаня (Китай), с 2000 года специализируется исключительно на системах отсечки шлака для конвертерной выплавки стали. Их подход отличается глубокой вертикальной интеграцией: от собственных научных исследований и производства огнеупорных компонентов (на основе композитов Al₂O₃–ZrO₂–C) до полного инжиниринга и сервиса. Благодаря 56 патентам и сотрудничеству с гигантами вроде POSCO, JFE Steel и рядом российских металлургических комбинатов, они демонстрируют, как узкая специализация позволяет создавать решения, способные выдерживать температуры до 1750 °C и экстремальные абразивные нагрузки. Их опыт подтверждает: надежность механизма зависит не только от металла корпуса, но и от качества сопрягаемых огнеупорных элементов и точности инженерного расчета.
Цена вопроса: реальная картина рынка в 2026 году
Вы искали информацию про шиберный механизм для отсечки шлака: цена 2026 — завод, и наверняка видели цифры, которые сильно разнятся. От 150 тысяч рублей до полутора миллионов за единицу. Где правда? Правда, как всегда, посередине, но с огромным количеством нюансов.
Давайте разберем структуру ценообразования, чтобы вас не обманули менеджеры по продажам. Низкая цена (до 200 тыс. руб.) обычно означает:
- Отсутствие автоматического привода (только ручное управление, что для шлака — самоубийство).
- Использование китайских комплектующих низкого сегмента (редукторы, которые текут через год).
- Отсутствие системы охлаждения корпуса.
Средний сегмент (300–600 тыс. руб.) — это уже рабочие лошадки. Здесь вы получаете электропривод (часто российский или адаптированный китайский премиум), систему воздушного или водяного охлаждения корпуса и нормальную гарантию. Именно этот сегмент сейчас наиболее востребован российскими заводами.
Премиум (от 800 тыс. руб. и выше) — это индивидуальные решения под конкретную геометрию газохода, с интеллектуальными системами контроля положения заслонки, датчиками температуры и давления, интегрированными в АСУ ТП предприятия. Стоит ли переплачивать? Если у вас уникальная технология или критически важное производство — однозначно да.
Но есть один скрытый фактор стоимости, о котором я обязан предупредить. Это логистика и монтаж. В 2026 году доставка крупногабаритного оборудования в удаленные регионы России может составлять до 30% от стоимости самого изделия. Заводы, которые предлагают «бесплатную доставку», часто просто закладывают эти расходы в цену или используют ненадежных перевозчиков. Мой совет: требуйте отдельный расчет логистики в договоре.
Таблица: Сравнение характеристик типовых решений на рынке РФ (2026)
| Параметр | Бюджетный вариант (Китай/No-name) | Оптимальный выбор (РФ/СНГ/Профильные экспортеры) | Премиум решение (Индивидуальный проект) |
|---|---|---|---|
| Материал лопасти | Сталь 09Г2С без наплавки | Сталь 12Х18Н10Т + наплавка Стеллит/Карбид | Спецсплав с керамическим покрытием |
| Тип привода | Ручной или дешевый электропривод | Надежный электропривод (NORD, SEW аналоги) | Сервопривод с обратной связью и защитой от перегрева |
| Охлаждение | Отсутствует или воздушное (слабое) | Водяная рубашка или интенсивное воздушное | Двухконтурная система охлаждения с мониторингом |
| Герметичность | До 5% подсоса воздуха | Менее 1% (класс А) | Полная герметичность (класс S) |
| Срок службы до капремонта | 6–12 месяцев | 3–5 лет | 7+ лет |
| Средняя цена (руб.) | 120 000 – 200 000 | 350 000 – 650 000 | 900 000+ |
Глядя на эту таблицу, возникает закономерный вопрос: почему бюджетный вариант вообще существует? Ответ прост: для временных решений или некритичных узлов. Но для отсечки шлака, где ошибки стоят дорого, экономия на этапе покупки — это классическая ловушка скупого.
Скрытые угрозы: что производители не пишут в паспорте изделия
А теперь перейдем к той части статьи, которую вы вряд ли найдете в официальных каталогах. Я называю это «эффектом русской зимы» и «проблемой человеческого фактора». Даже самый совершенный шиберный механизм для отсечки шлака может выйти из строя по причинам, не связанным напрямую с качеством металла.
Первая проблема — конденсат и коррозия в нерабочем состоянии. Многие механизмы рассчитаны на работу при высоких температурах. Но когда печь останавливается на ремонт или профилактику, внутри корпуса образуется конденсат. Если в конструкции не предусмотрены дренажные отверстия или они забиты шлаковой пылью, вода остается внутри. В мороз она замерзает, расширяется и деформирует уплотнения или даже корпус. Я знаю случаи, когда после летнего простоя шибер просто не открывался, потому что его «зацементировало» ржавчиной и остатками влаги.
Вторая проблема — несоответствие реальной геометрии газохода проектным чертежам. На бумаге все ровно и красиво. На практике, после пяти лет эксплуатации, газоход может быть деформирован температурными расширениями. Установка нового шибера «болт-в-болт» становится невозможной. Требуется гибкость конструкции или возможность регулировки посадочных мест. Дешевые заводы этого не предусматривают: «Мы сделали по чертежу, монтируйте как есть». А вы оставайтесь с проблемой стыковки.
Третья, и самая коварная проблема — совместимость с системой управления. В 2026 году многие предприятия модернизируют свои АСУ ТП, переходя на отечественное ПО и контроллеры. Старые импортные шиберные механизмы часто имеют протоколы обмена данными, которые новые контроллеры «не понимают» без сложных шлюзов. Покупая новый механизм, обязательно уточните: есть ли у него открытый протокол (Modbus, Profibus) и готов ли производитель предоставить библиотеку драйверов для вашей системы?
Как выбрать завод-производителя и не попасть на мошенников?
Рынок наводнен компаниями, которые называют себя «заводами», но по факту являются обычными торговыми домами, покупающими продукцию у мелких мастерских и перепродающими ее с наценкой. Как отличить реального производителя от перекупа?
Во-первых, запросите видео с производства. Не красивые ролики с музыкой, а живую съемку цеха, где видно станки, сварочные посты и процесс сборки именно вашего типа механизмов. Если менеджер начинает мяться и говорить «у нас нет видео, но мы гарантируем качество» — это красный флаг.
Во-вторых, обратите внимание на сервисную службу. Реальный завод имеет штат инженеров, которые готовы выехать на объект для шеф-монтажа и пусконаладки. Перекупщик предложит вам «инструкцию в PDF» и телефон горячей линии, где вам будут читать скрипты. Настоящий профессионал, будь то российский завод или специализированный международный партнер вроде «Аньхой Юньтянь», предлагает полный цикл сопровождения: от предпроектной проработки до модернизации.
В-третьих, спросите про запасные части. Шибер — это механизм, где изнашиваются уплотнения, подшипники, иногда лопасти. Гарантирует ли завод наличие этих частей на складе через 3 года? Или вам придется искать их по всему интернету? В условиях санкционного давления наличие склада запчастей у производителя — это признак надежности.
Практический гид: на что смотреть при приемке оборудования
Допустим, вы выбрали поставщика, договор подписан, механизм привезли на площадку. Что делать дальше? Не подписывайте акт приемки, пока не проверите следующие пункты. Это сэкономит вам нервы в будущем.
- Геометрия корпуса. Возьмите лазерный уровень или простую линейку. Проверьте плоскость фланцев. Если они перекошены даже на пару миллиметров, при монтаже возникнут напряжения, которые приведут к трещинам при первом же нагреве.
- Качество сварных швов. Осмотрите швы визуально. Они должны быть ровными, без пор и подрезов. Особенно внимательно осмотрите зоны вокруг охлаждающих рубашек. Любая микротрещина здесь приведет к попаданию воды в шлак или газ, что чревато взрывом.
- Ход заслонки. До установки в газоход попросите продемонстрировать полный цикл открытия-закрытия. Ход должен быть плавным, без заеданий и посторонних звуков. Обратите внимание на усилие, которое развивает привод. Если он работает на пределе уже «на земле», в работе он долго не протянет.
- Комплектность документации. Паспорт изделия, руководство по эксплуатации, чертежи общих видов, сертификаты на материалы. Отсутствие хотя бы одного документа может создать проблемы при прохождении экспертизы промышленной безопасности.
Особенно хочу выделить пункт про охлаждение. Если механизм имеет водяное охлаждение, обязательно проведите гидравлические испытания давлением, превышающим рабочее в 1.5 раза. Лучше найти течь на заводе, чем тушить пожар на действующем производстве.
Прогноз: куда движется рынок шиберных механизмов в России?
Глядя в будущее, я вижу несколько трендов, которые будут определять рынок в ближайшие 3-5 лет. Во-первых, это полная локализация компонентов. Мы уже видим, как российские производители редукторов и электродвигателей занимают ниши ушедших западных брендов. Качество растет, цены стабилизируются. Через пару лет понятие «импортный аналог» станет бессмысленным, потому что российский продукт будет ничем не хуже, а в ремонтопригодности — лучше.
Во-вторых, внедрение элементов Industry 4.0. Шиберные механизмы будущего будут оснащаться датчиками вибрации, температуры подшипников и положения заслонки в реальном времени. Это позволит перейти от планово-предупредительных ремонтов к ремонтам по состоянию. Вы будете знать, что шибер требует обслуживания, еще до того, как он заклинит.
Но есть и риск. Риск заключается в гонке вооружений по снижению цены. В погоне за тендерами некоторые заводы могут начать упрощать конструкцию, жертвуя надежностью. Поэтому роль главного инженера или технического директора становится ключевой. Только профессионал способен увидеть за красивой цифрой в смете скрытую угрозу.
Итоговое резюме для принятия решения
Покупка шиберного механизма для отсечки шлака в 2026 году — это инвестиция в безопасность и бесперебойность вашего производства. Не смотрите только на ценник. Смотрите на совокупную стоимость владения: цена покупки + монтаж + энергопотребление + ремонты + риски простоя.
Если вам предлагают решение дешевле среднерыночного на 30-40%, задайте себе вопрос: за счет чего достигнута эта экономия? Скорее всего, за счет вашего спокойствия в будущем. Выбирайте заводы с собственной конструкторской базой, опытом работы в ваших климатических условиях и готовностью нести ответственность за свой продукт. Будь то крупный российский холдинг или специализированный технологический партнер с мировым именем, главное — это доказанная практика и прозрачность производства.
И помните: идеальный шибер — это тот, о котором вы вспоминаете только тогда, когда приходит время плановой замены уплотнений через 5 лет эксплуатации. Все остальное — это головная боль, которой можно и нужно избежать.
В заключение, хочу сказать: технологии меняются, но физика процессов остается прежней. Шлак был и остается агрессивной средой. И только грамотный инженерный подход, подкрепленный качественным оборудованием от проверенного производителя, сможет обеспечить долгую и безопасную работу вашего предприятия. Не экономьте на безопасности. Цена ошибки слишком высока.
Примечание: Все указанные цены являются ориентировочными и могут варьироваться в зависимости от объема заказа, региона доставки и индивидуальных технических требований заказчика. Актуальные коммерческие предложения рекомендуется запрашивать непосредственно у производителей.