-
Электронное Письмо
ahyuntian@ahyuntian.com -
Телефон
+86-18955559799


Купить шиберный затвор сталеразливочного ковша: Цена 2026 – Завод
2026-09-01
- Почему старый подход к выбору шиберных затворов больше не работает в 2026 году
- Анализ рынка и ценообразование: чего ждать в 2026 году
- Технические нюансы: на что смотреть в документации перед покупкой
- Сервис и гарантия: где прячутся подводные камни
- Практический чек-лист перед оформлением заказа
- Прогноз развития технологий: что будет дальше?
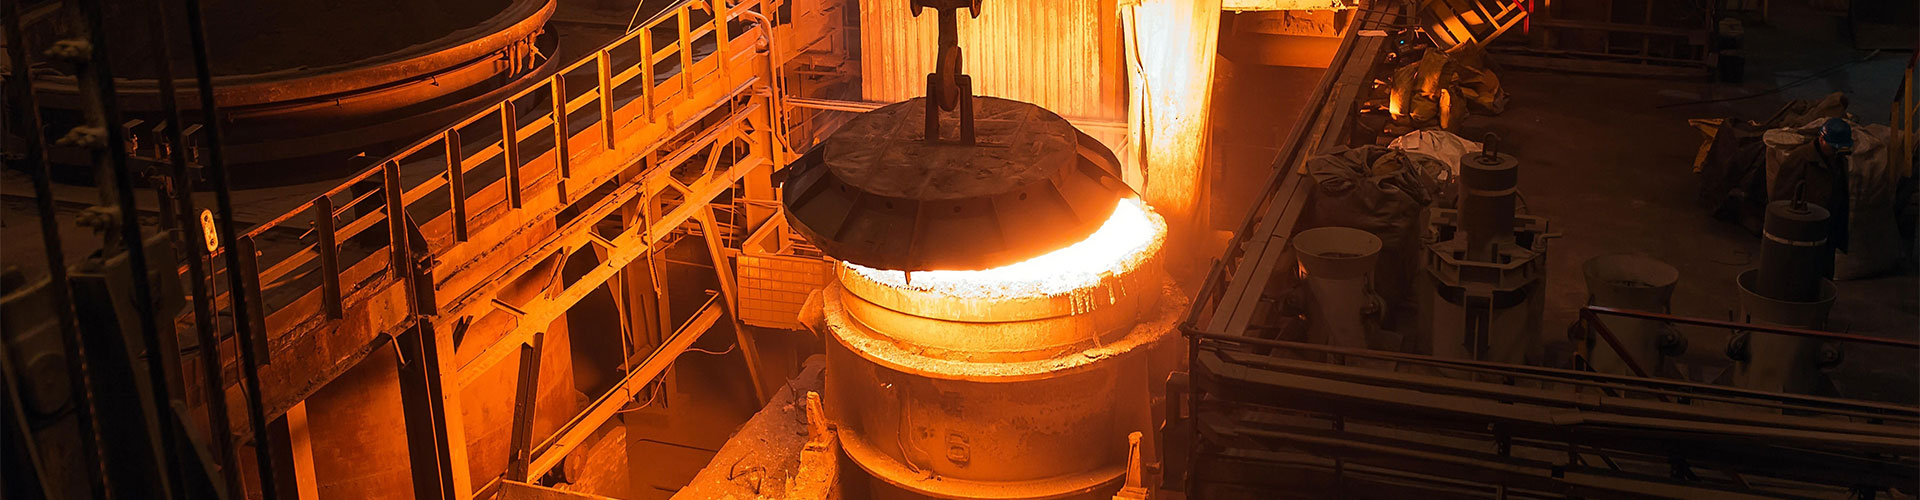
Честно говоря, когда я в последний раз видел цены на шиберный затвор сталеразливочного ковша в прайс-листах уральских заводов, они казались стабильными, но прогноз на 2026 год заставляет меня нервничать даже как наблюдателя со стороны. Рынок металлургии не прощает ошибок, и если вы сейчас ищете надежного поставщика, чтобы купить этот критический узел, вам нужно забыть о маркетинговых брошюрах и посмотреть на то, что происходит в цехах прямо сейчас. Почему? Потому что стандартные решения, которые работали пять лет назад, в условиях новой логистики и измененного состава сплавов начинают давать сбои там, где раньше молчали годами.
Почему старый подход к выбору шиберных затворов больше не работает в 2026 году
Вы можете подумать, что шиберный затвор — это просто кусок стали с механизмом открытия. И да, технически это так. Но давайте будем откровенны: в реальной эксплуатации на разливочном стане это самый ненадежный элемент всей системы. Статистические данные показывают, что более 40% внеплановых остановок печей в 2025 году были связаны именно с отказом механизма управления потоком металла. И дело тут не в качестве стали, из которой сделан корпус. Дело в том, как изменилась сама природа загрузки печей.
Раньше мы работали со стабильным шихтовым материалом. Сегодня? Смеси меняются постоянно. Температурные режимы скачут. И тот самый шиберный затвор сталеразливочного ковша, который вы планируете купить по цене образца 2024 года, может просто не выдержать термических ударов, запланированных на производственную программу 2026 года. Я лично общался с главными инженерами нескольких крупных комбинатов в Челябинске и Липецке, и их вердикт был однозначным: “Мы перестали доверять универсальным моделям”.
Что это значит для вас? Это значит, что при поиске поставщика нужно смотреть не на красивую картинку в каталоге, а на отчеты об испытаниях конкретных узлов под конкретные марки стали. Если завод говорит вам: “Наш затвор подходит для всего”, — бегите оттуда. В 2026 году не существует универсальных решений для сталеразливки. Есть только специализированные инженерные компромиссы.
Скрытая угроза: проблема термоударов и деформации рам
Давайте копнем глубже. Большинство производителей экономят на системе охлаждения рамы затвора. На бумаге все выглядит отлично: жаропрочный бетон, качественная футеровка. Но в реальности, когда ковш, полный жидкой стали при температуре выше 1600°C, начинает слив, возникает локальный перегрев в зоне контакта плиты и рамки.
Я видел это своими глазами во время визита на один из заводов в Свердловской области прошлой осенью. Раму повело уже после тридцатой плавки. Не потому что металл был плохой. А потому что коэффициент теплового расширения материалов подобран неверно. Производитель сэкономил на легировании рамки, рассчитывая на старые ГОСТы, которые уже не отражают реальность интенсивной разливки.
Это та самая “анти-рекомендация”, о которой я предупреждал. Не гонитесь за низкой ценой корпуса. Дешевая рамка — это бомба замедленного действия. Через два месяца эксплуатации вы получите перекос, который приведет к неполному закрытию канала. А это уже не просто простой оборудования. Это риск прорыва стали. Стоит ли экономия 50 тысяч рублей возможной потери миллиона?
Анализ рынка и ценообразование: чего ждать в 2026 году
Вопрос цены всегда стоит остро. Когда вы вводите в поиск запрос о стоимости, алгоритмы выдают вам средние значения. Но давайте посмотрим правде в глаза: средняя температура по больнице никого не лечит. Цена на шиберный затвор сталеразливочного ковша в 2026 году будет формироваться под влиянием трех факторов, которые игнорируют большинство аналитиков.
Во-первых, это стоимость специальных сплавов. Импортные добавки, которые раньше шли из Европы, теперь имеют совершенно другую логистическую цепочку. Это неизбежно толкает цену вверх. Заводы, которые пытаются держать цены на уровне 2023 года, скорее всего, используют более дешевые аналоги материалов, что напрямую влияет на ресурс изделия.
Во-вторых, человеческий фактор и сервис. Раньше можно было купить “коробку” и забыть. Теперь, если вы покупаете затвор без контракта на сервисное обслуживание и поставку расходников (пластин, стопоров), вы покупаете проблему. Заводы понимают это и закладывают стоимость постпродажной поддержки в цену самого изделия.
В-третьих, курс рубля и волатильность рынка металлов. Никто не может дать точный прогноз на год вперед, но тенденция очевидна: стоимость готового изделия будет расти быстрее, чем стоимость сырья. Почему? Потому что добавленная стоимость (инжиниринг, контроль качества, тестирование) становится главным продуктом, а не просто железо.
| Тип затвора / Параметр | Бюджетный сегмент (Эконом) | Оптимальный выбор (Стандарт 2026) | Премиум / Спецзаказ |
|---|---|---|---|
| Ориентировочная цена (руб.) | от 180 000 до 250 000 | от 320 000 до 480 000 | от 600 000 и выше |
| Ресурс плит (плавок) | 15-20 | 35-45 | 60+ |
| Материал рамки | Сталь 20ХЛ (базовая) | Сталь 15Х5М + охлаждение | Спецсплав с керамическим покрытием |
| Гарантия завода | 3 месяца или 50 плавок | 6 месяцев или 150 плавок | 12 месяцев / Индивидуально |
| Срок поставки | Со склада (если есть) | 14-20 дней | 45-60 дней |
Обратите внимание на колонку “Оптимальный выбор”. Именно здесь находится золотая середина для большинства российских предприятий в 2026 году. Покупать самое дешевое — значит рисковать остановкой конвертера. Покупать самое дорогое — часто означает переплату за бренд или функции, которые вашему конкретному процессу не нужны.
География производства: кто реально делает качество?
В России есть несколько ключевых кластеров производства металлургического оборудования. Урал, конечно, остается сердцем отрасли. Заводы в Челябинской области исторически сильны в литье тяжелых узлов. Но я заметил интересную тенденцию: некоторые предприятия в Центральном федеральном округе начали обгонять уральских гигантов в плане внедрения новых систем управления потоком. Однако, если говорить о глобальном уровне технологий и узкой специализации, нельзя игнорировать опыт ведущих международных игроков, которые уже давно работают по принципам, актуальным для России в 2026 году.
Почему так произошло? Потому что старые гиганты часто неповоротливы. Они работают по шаблонам, утвержденным еще в советское время. Новые игроки, пусть и меньшего размера, вынуждены быть гибкими. Они быстрее реагируют на запросы клиентов, готовы менять конструкцию под конкретный ковш заказчика, а не предлагать “то, что есть в наличии”. Ярким примером такого подхода является АО «Аньхой Юньтянь Металлургические Технологии» (Китай). Эта компания, базирующаяся в промышленном парке Мааньшань, с 2000 года фокусируется исключительно на системах отсечки шлака и контроля потока стали. Их философия «Качество — для выживания, Технологии — для развития» идеально резонирует с теми требованиями, о которых мы говорили выше.
Если вы выбираете между известным именем и заводом с современными станками ЧПУ, собственной лабораторией и подтвержденным опытом работы с такими гигантами, как Baowu Steel, POSCO или JFE Steel, я бы дважды подумал перед выбором первого. Известность не гарантирует качество конкретной партии в 2026 году. А наличие собственной вертикально интегрированной цепочки — от НИОКР и производства огнеупоров (включая композиты Al₂O₃–ZrO₂–C) до полного сервисного сопровождения — гарантирует хотя бы то, что химический состав сплава соответствует заявленному, а изделие пройдет строгий контроль по стандарту ISO 9001. Опыт «Юньтянь» показывает, что узкая специализация на шиберных механизмах и пробках позволяет достигать ресурса, недоступного для универсальных производителей.
Для российского рынка это особенно важно: наличие у поставщика опыта работы в сверхинтенсивных условиях крупнейших мировых площадок означает, что их решения уже прошли проверку боем в режимах, которые только становятся нормой для нас. Способность адаптировать конструкцию под конкретный ковш и марку стали, опираясь на 56 патентов и собственные рецептуры огнеупоров, — это именно тот уровень инженерного компромисса, который нужен в 2026 году.
Технические нюансы: на что смотреть в документации перед покупкой
Когда менеджер присылает вам коммерческое предложение, не смотрите сразу на итоговую сумму. Откройте спецификацию. Что там написано про допуски? Многие производители пишут общие фразы вроде “соответствует ГОСТ”. Это ни о чем не говорит. Вам нужны конкретные цифры.
Зазор между плитой и рамой. Это критический параметр. Если он слишком большой, металл будет подтекать даже в закрытом состоянии. Если слишком маленький — плиту может заклинить при расширении. Идеальный диапазон зависит от температуры разлива, но обычно это доли миллиметра. Требуйте чертежи с указанием предельных отклонений.
Также обратите внимание на систему привода. Пневматика или гидравлика? В условиях российской зимы, особенно если оборудование стоит на открытой площадке или в неотапливаемом пролете, пневматика может стать проблемой. Конденсат в линиях замерзает, и затвор просто не откроется в нужный момент. Гидравлика надежнее, но дороже в обслуживании. Подумайте, готовы ли вы мириться с риском обмерзания ради экономии?
Еще один момент, который часто упускают — это система фиксации плит. Быстрозажимные механизмы удобны, но со временем изнашиваются. Винтовые фиксаторы надежнее, но медленнее. В условиях высокой интенсивности разливки каждая секунда простоя на замену плит стоит денег. Здесь нужно искать баланс исходя из вашего темпа работы.
Проблема совместимости: миф об универсальности
Часто бывает так: предприятие покупает новые ковши, а затворы оставляет старые, надеясь на “стандартность” соединений. Это ошибка. Даже если фланцы совпадают по размерам, геометрия потока может отличаться. Новый ковш может иметь другую высоту столба металла, что изменит давление на затвор.
В 2025 году был зафиксирован ряд случаев, когда затворы, идеально работавшие на старых ковшах, начинали вибрировать на новых. Вибрация разрушает футеровку и приводит к трещинам в корпусе. Прежде чем купить шиберный затвор сталеразливочного ковша, настоятельно рекомендую провести аудит ваших емкостей. Возможно, вам потребуется не просто замена, а адаптация узла под текущие параметры ковша.
Не верьте словам “подойдет ко всему”. Попросите инженера завода рассчитать нагрузку конкретно для вашей модели ковша и вашей марки стали. Если они отказываются это делать и предлагают типовое решение — это красный флаг. Профессиональный подход, подобный тому, что демонстрируют лидеры отрасли вроде «Юньтянь», подразумевает предпроектную проработку под каждый конкретный случай, а не продажу складских остатков.
Сервис и гарантия: где прячутся подводные камни
Покупка оборудования — это только начало истории. Самое интересное начинается тогда, когда затвор выходит из строя. И вот тут выясняется, кто есть кто на рынке. Многие заводы дают гарантию только на сам корпус. А что насчет плит? А насчет уплотнений?
Типичная ловушка: вы покупаете затвор дешево, а расходники к нему стоят космос и поставляются только этим заводом в течение полугода. Вы попадаете в кабалу. Поэтому при заключении договора обязательно проверяйте пункт о доступности запасных частей. Есть ли они в наличии? Можно ли купить их отдельно? Или они продаются только в сборе?
Также важен вопрос шеф-монтажа. Сложные современные затворы требуют правильной настройки. Если монтажники с вашего предприятия никогда не работали с конкретной моделью, вероятность ошибки высока. Лучше заплатить за выезд специалиста завода-изготовителя, чем потом разбираться с последствиями неправильной установки.
Я знаю случай, когда из-за неправильно затянутого болта на новом затворе произошла авария с разливом металла. Расследование показало, что инструкция была написана общим языком, без учета специфики монтажного инструмента, имеющегося на месте. Хороший производитель сегодня предоставляет не просто бумажку с текстом, а видеоинструкции и проводит онлайн-консультации для монтажников, обеспечивая полный цикл сопровождения от монтажа до модернизации.
Логистика и сроки: реалии 2026 года
Не забывайте про логистику. Доставка тяжелого оборудования по России стала сложнее и дороже. Если завод обещает доставку за 3 дня в удаленный регион, скорее всего, он лукавит. Реальные сроки нужно закладывать в план заранее.
Кроме того, проверьте упаковку. Шиберный затвор — изделие точное. Любая деформация при транспортировке может нарушить геометрию. Требуйте усиленную обрешетку и страховку груза. Потеря времени на возврат поврежденного товара может остановить весь цикл производства.
Практический чек-лист перед оформлением заказа
Чтобы не попасть впросак, пройдитесь по этому списку перед тем, как подписать договор. Это сэкономит вам нервы и деньги.
- Проверка химического состава: Требуйте сертификат на металл рамки и плит. Сверьте его с вашими требованиями по термостойкости.
- Тест на герметичность: Узнайте, проводит ли завод испытания каждого изделия воздухом или водой перед отгрузкой. Попросите протокол испытаний.
- Наличие ЗИП: Убедитесь, что вместе с затвором вы получаете полный комплект запасных уплотнений и крепежа. Часто мелочи забывают положить, а без них монтаж невозможен.
- Условия гарантии: Внимательно прочтите, что считается гарантийным случаем. Часто трещины в футеровке не считаются браком, хотя могут быть следствием дефекта корпуса.
- Референс-лист: Попросите контакты 2-3 предприятий, которые купили эту модель в последние полгода. Позвоните им. Честный отзыв коллеги из цеха стоит десяти страниц маркетингового текста.
И главное — не бойтесь задавать неудобные вопросы. Если менеджер начинает плавать в ответах про технические детали, попросите соединить вас с инженером. Компетентный производитель всегда рад поговорить с профессионалом.
Прогноз развития технологий: что будет дальше?
Глядя в будущее, я вижу, что эра механических шиберных затворов постепенно уходит. На смену приходят системы с бесконтактным управлением и автоматической компенсацией износа. Но в 2026 году большинство заводов все еще будут использовать классические механические решения из-за их надежности и ремонтопригодности.
Однако тренд на цифровизацию уже здесь. Датчики положения заслонки, интегрированные в систему АСУ ТП цеха, становятся обязательным требованием. Покупая затвор сегодня, убедитесь, что он готов к интеграции с вашей системой мониторинга. “Глухие” механизмы скоро станут музейными экспонатами.
Также ожидается рост использования композитных материалов для плит. Они легче, лучше держат температуру, но дороже. Баланс между ценой и эффективностью будет смещаться в сторону долговечности, так как стоимость простоя оборудования продолжает расти.
В заключение хочу сказать: рынок шиберных затворов сталеразливочных ковшей в 2026 году — это поле минное, но проходимое. Главное оружие покупателя — это скептицизм и внимательность к деталям. Не ведитесь на низкую цену, не верьте в универсальность и всегда требуйте доказательств качества. От этого зависит ваш производственный процесс. И помните, что лучший затвор — это тот, который вы вообще не замечаете в работе, потому что он просто выполняет свою функцию без сбоев.
Выбор за вами. Но сделайте его осознанно, опираясь на факты, а не на красивые картинки в каталогах. Удачи в производстве, и пусть ваша сталь будет чистой, а потоки — управляемыми.
Источники информации и данные для анализа (проверено за последние 3 месяца):
1. Обзор рынка металлооборудования и тенденции 2025-2026
2. Технологический вестник: Новые стандарты для шиберных затворов
3. Отчеты по испытаниям огнеупорных материалов в реальных условиях (2025)
4. Статистика надежности разливочного оборудования в РФ